Dados necessários para melhorar nosso serviço e personalizar a sua experiência.
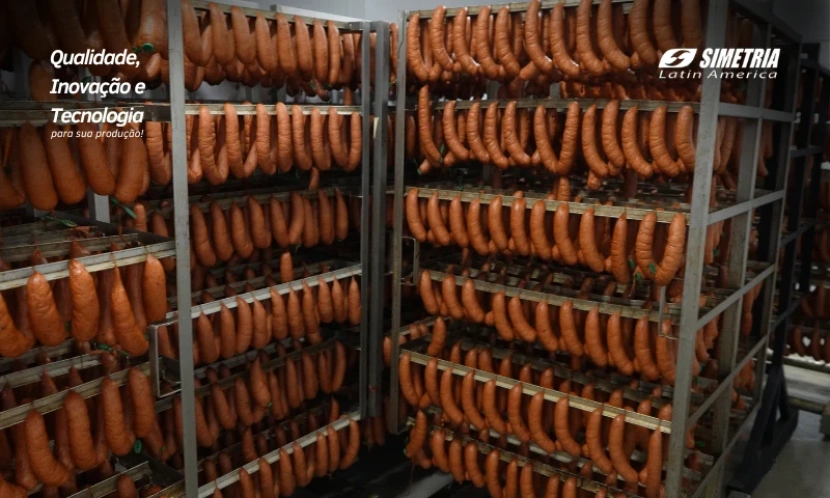
Entre a chegada da matéria-prima e a expedição de um produto cárneo, a indústria acompanha diversos indicadores de rendimento. Existe, porém, uma perda particularmente crítica, porque acontece quando grande parte do valor já foi incorporada ao produto: a perda de peso no cozimento industrial.
Quando o produto entra na estufa de cozimento e defumação, ele já recebeu matéria-prima, ingredientes, mão de obra, energia, processamento e horas de produção. Cada quilo perdido nessa etapa carrega, portanto, muito mais custo do que um quilo perdido no início do processo.
Parte dessa redução de peso faz parte da transformação térmica esperada, já que o aquecimento altera a estrutura do produto e promove transferência de água para o ambiente. O problema aparece quando a merma ultrapassa o padrão esperado ou varia significativamente entre lotes.
Nesse caso, a pergunta deixa de ser apenas "quanto perdemos?" e passa a ser: qual variável do processo está fazendo o rendimento evaporar? Temperatura, umidade relativa, capacidade de retenção de água do produto, velocidade do aquecimento e repetibilidade da receita ajudam a responder essa questão.
Por que a perda de peso no cozimento industrial custa tanto?
Imagine que 1.000 kg de produto entrem em uma etapa de processamento e 900 kg saiam dela. Nesse exemplo simplificado, houve uma redução de 10% na massa.
Agora considere em qual momento isso aconteceu. Antes de chegar ao tratamento térmico, a indústria já realizou diversas operações e agregou custos ao produto. Uma diferença pequena no rendimento dessa etapa pode representar um impacto financeiro relevante quando multiplicada pela produção diária, mensal e anual.
O problema também não está apenas no valor médio. Se um lote perde 8%, outro 10% e o seguinte 12%, a indústria enfrenta falta de previsibilidade, o que torna mais difícil planejar produção, atender pedidos e estimar o custo real por quilo acabado. Acompanhar a perda de peso no cozimento industrial é, por isso, também uma forma de medir a estabilidade do processo.
Para onde vai a água durante o cozimento?
Para entender a merma, primeiro é preciso entender a movimentação da água. O produto possui determinada quantidade de umidade, e a câmara apresenta suas próprias condições de temperatura e umidade.
Quando existe diferença entre as condições de umidade do produto e do ar ao seu redor, cria-se uma força para transferência de água. Ao mesmo tempo, o aquecimento modifica as proteínas e a estrutura do alimento, alterando sua capacidade de reter essa água. Em termos práticos, quanto maior o potencial de secagem do ambiente, maior tende a ser a transferência de umidade para a câmara, desde que as demais condições favoreçam essa transferência.
Além disso, temperaturas elevadas promovem alterações estruturais nas proteínas musculares. Pesquisas sobre produtos cárneos relacionam o tratamento em alta temperatura à contração das fibras e à redução da capacidade de retenção de água, contribuindo para maiores perdas durante o cozimento. Controlar apenas a temperatura da câmara, portanto, conta somente uma parte da história.
Umidade relativa: a variável que não deveria ficar em segundo plano
Duas câmaras podem operar na mesma temperatura e, ainda assim, promover condições de secagem muito diferentes. A razão está, entre outros fatores, na umidade relativa do ar.
Quando o ar está mais seco, existe maior potencial para receber umidade do produto. Conforme a umidade da câmara aumenta, essa diferença diminui. Assim, a combinação entre temperatura e umidade interfere diretamente na intensidade da transferência de massa.
Um estudo publicado no Journal of Food Engineering comparou carne suína processada em diferentes temperaturas e condições de umidade relativa. Os pesquisadores observaram diferenças nos perfis térmicos e avaliaram parâmetros como perda por cozimento e capacidade de retenção de água, demonstrando que temperatura e umidade precisam ser analisadas em conjunto.
Na prática industrial, registrar apenas "a estufa estava a 80°C", por exemplo, não descreve completamente o processo. É preciso saber em quais condições de umidade o produto chegou até aquela temperatura.
Bulbo seco e bulbo úmido: duas temperaturas que ajudam a entender a secagem
Aqui entram dois conceitos importantes: temperatura de bulbo seco e temperatura de bulbo úmido.
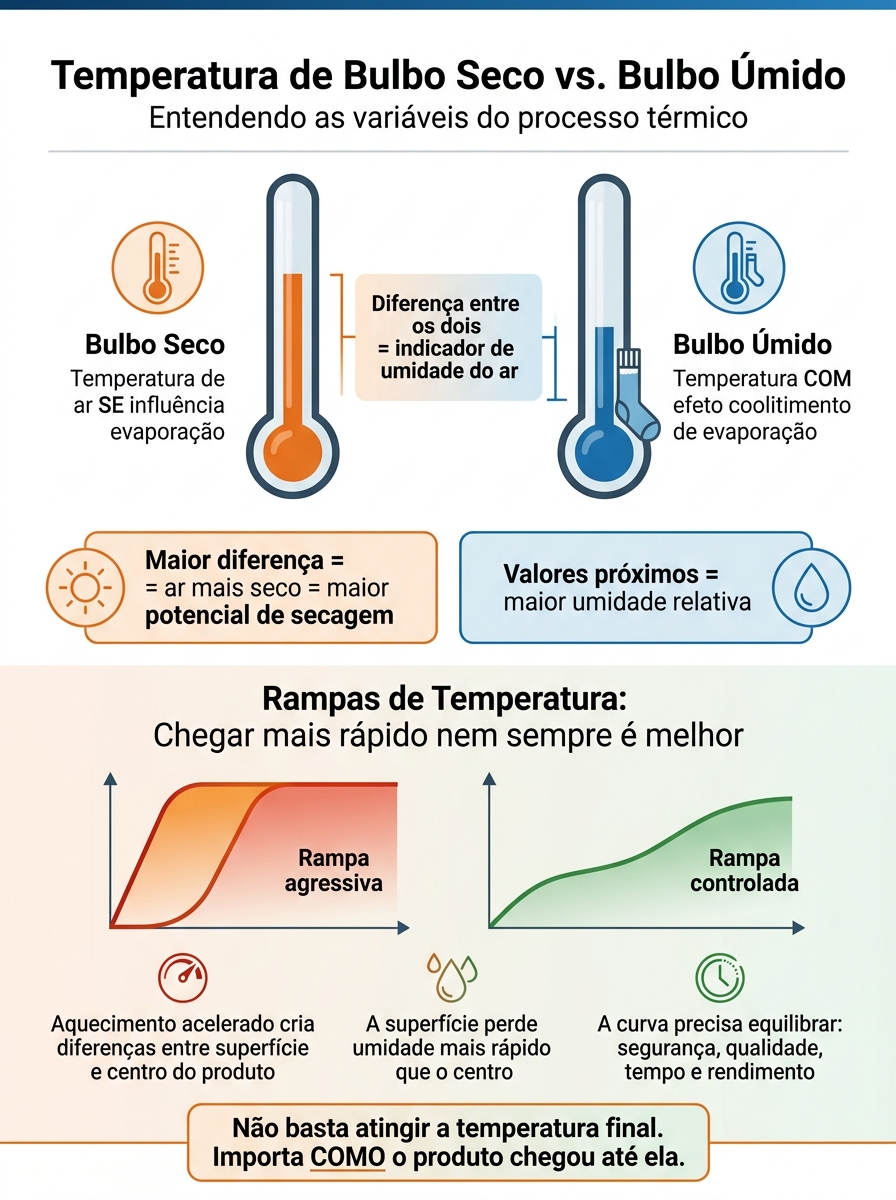
A temperatura de bulbo seco corresponde à temperatura do ar da câmara medida sem influência direta da evaporação. Já a temperatura de bulbo úmido considera o efeito do resfriamento provocado pela evaporação da água. A diferença entre essas duas temperaturas fornece uma indicação das condições de umidade do ar.
De maneira simplificada, quanto maior a diferença entre bulbo seco e úmido, mais seco tende a estar o ar, e maior pode ser seu potencial de secagem. Quando os valores se aproximam, o ambiente apresenta maior umidade relativa.
Observar esse par de variáveis permite compreender melhor o que está acontecendo dentro da câmara do que analisar somente uma temperatura isolada. Para a indústria que busca reduzir variações de rendimento, essa informação é valiosa: duas receitas que atingem a mesma temperatura final podem produzir resultados diferentes se percorrerem trajetórias distintas de temperatura e umidade.
Rampas de temperatura: chegar mais rápido nem sempre significa produzir melhor
Quando o objetivo é aumentar produtividade, reduzir o tempo de ciclo parece naturalmente vantajoso. Acelerar excessivamente o aquecimento, porém, pode criar diferenças maiores entre a superfície e o centro do produto.
A superfície recebe calor primeiro e pode perder umidade mais rapidamente, enquanto o centro ainda percorre sua curva de aquecimento. Como consequência, uma condição agressiva de processo pode favorecer secagem superficial excessiva e maior heterogeneidade entre as regiões do produto. Estudos de processamento térmico demonstram que diferentes temperaturas e condições de umidade alteram os perfis térmicos entre centro e superfície.
Por isso, a rampa precisa ser tratada como parte da receita. Não basta atingir determinada temperatura final: importa também como o produto chegou até ela. Uma curva bem construída busca equilibrar segurança do processo, características desejadas do produto, tempo de produção e rendimento.
A perda de peso no cozimento industrial começa antes da estufa
Nem toda merma observada depois do cozimento nasceu durante o cozimento. Esse é um ponto fundamental para qualquer investigação de rendimento.
A capacidade de um produto cárneo de manter água durante o aquecimento depende, entre outros fatores, da estrutura formada nas etapas anteriores. Quando existe uma liga inadequada ou quando as proteínas responsáveis pela estrutura do produto não foram suficientemente disponibilizadas durante o processamento, a matriz pode apresentar menor capacidade de reter água durante o tratamento térmico. Assim, a estufa pode revelar um problema que começou antes dela.
A literatura técnica sobre embutidos cozidos destaca a capacidade de retenção de água das proteínas da carne como um objetivo tecnológico importante para produtos que recebem água durante sua formulação. Por isso, quando a perda de peso no cozimento industrial aumenta inesperadamente, olhar apenas para os parâmetros da câmara pode levar a um diagnóstico incompleto: é necessário avaliar também se o produto entrou no processo térmico com uma estrutura capaz de suportá-lo.
Defumação: quando a fumaça também entra na equação do rendimento
Em produtos defumados, outra etapa precisa entrar na análise. A defumação não acontece isoladamente das condições térmicas e de umidade da câmara: dependendo do processo adotado, ela ocorre enquanto o produto também passa por alterações de temperatura, superfície e umidade.
Tempo e condições ambientais durante essa fase influenciam, assim, o histórico total do produto dentro da estufa. Se uma receita prolonga uma etapa em condições que favorecem a secagem, a perda acumulada pode aumentar antes mesmo da fase final de cocção.
Ao mesmo tempo, aumentar a umidade não é solução universal: o processo precisa atender ao resultado sensorial, à formação de cor, às características do produto e aos parâmetros tecnológicos definidos para aquela receita. A pergunta correta, portanto, não é apenas "quanto tempo o produto ficou defumando", mas também "em quais condições de temperatura e umidade essa etapa aconteceu". Essa visão transforma a defumação em mais uma variável mensurável dentro da análise de rendimento, sem tratá-la como um processo separado do restante da curva térmica.
Receita gravada x ajuste do operador: onde nasce a variabilidade
Imagine uma fábrica com três turnos. No primeiro, o operador percebe o produto um pouco mais úmido e acrescenta alguns minutos a uma etapa. No segundo, outro profissional aumenta ligeiramente a temperatura para recuperar um atraso. No terceiro, alguém altera a umidade com base na aparência da superfície.
Talvez todos consigam produzir um produto aparentemente adequado, mas será que os três lotes apresentam o mesmo rendimento? É justamente aí que a repetibilidade ganha valor.
Quando os parâmetros relevantes ficam registrados em uma receita, respeitando os ajustes técnicos necessários para cada produto e processo, a fábrica reduz a dependência de decisões subjetivas. Isso permite comparar lotes em condições semelhantes e investigar desvios com muito mais precisão: se a receita foi mantida e a merma mudou, a equipe pode procurar alterações em outras variáveis, como matéria-prima, formulação, preparação do produto, carga ou condições operacionais. Quando cada turno trabalha com parâmetros diferentes, por outro lado, identificar a origem de uma perda se torna muito mais difícil.
Como investigar uma perda de peso acima do esperado?
Quando o rendimento cai, trocar parâmetros aleatoriamente pode mascarar o problema em vez de resolvê-lo. O melhor caminho é acompanhar o processo de forma estruturada.
Primeiro, a indústria precisa conhecer o peso antes e depois do tratamento térmico e comparar o resultado com seu histórico. Em seguida, deve verificar se houve alterações relevantes na matéria-prima, na formulação ou na preparação do produto, e analisar:
- curva real de temperatura;
- condições de umidade ao longo do processo;
- diferença entre bulbo seco e bulbo úmido;
- tempo em cada etapa;
- carga e distribuição dos produtos;
- eventuais alterações realizadas pelo operador;
- comportamento do lote antes da entrada na estufa.
Dessa maneira, a merma deixa de ser só um número informado no final da produção e passa a funcionar como um indicador para diagnóstico do processo.
Um ponto percentual pode representar muito produto no fim do mês
Suponha, apenas como exercício, que uma indústria processe 20 toneladas por dia em determinada linha. Um ponto percentual de diferença de rendimento corresponde a 200 kg por dia nessa escala. Em 22 dias de produção, seriam 4,4 toneladas de diferença de massa final.
Isso não significa que qualquer redução de merma seja automaticamente recuperável, já que parte da perda é inerente e necessária ao processo. O exemplo mostra, porém, por que pequenas variações percentuais merecem investigação. A meta não deve ser simplesmente perder menos água a qualquer custo: o objetivo é obter o rendimento esperado de maneira consistente, sem comprometer segurança, identidade, textura, características sensoriais ou especificações do produto.
Perda de peso no cozimento industrial: transformar merma em previsibilidade
A perda de peso no cozimento industrial não depende de uma única variável. Ela resulta da interação entre o produto que entra na estufa e o ambiente ao qual ele será submetido.
De um lado estão formulação, estrutura e capacidade de retenção de água. Do outro estão temperatura, umidade, tempo e dinâmica do tratamento térmico. Quando essas condições variam de lote para lote, o rendimento também tende a variar.
O caminho para aumentar a previsibilidade passa, assim, por conhecer as curvas do processo, acompanhar as variáveis do tratamento térmico e reduzir ajustes subjetivos sempre que possível. No fim das contas, o rendimento não evapora de maneira misteriosa: a água deixa o produto por razões físicas e tecnológicas que podem ser medidas, acompanhadas e transformadas em parâmetros de processo.
Assim como a estabilidade térmica interfere no rendimento do cozimento, a etapa anterior de mistura também influencia o quanto de água a proteína consegue reter. Veja como isso acontece em absorção de marinada e rendimento no tumbleamento.
Conheça as soluções da Simetria para processamento térmico
Se sua indústria busca maior controle e repetibilidade nas etapas de cozimento e defumação, conheça a Estufa de Cozimento e Defumação Paralela da Simetria Latin America.
Veja como o equipamento se integra ao controle dos processos térmicos na indústria de alimentos e converse com a equipe sobre as necessidades da sua linha.

Fale com a SIMETRIA
Se a sua operação busca padronização, automação, segurança e ganho de escala, fale diretamente com a SIMETRIA Latin América. Nossa equipe técnica está preparada para entender o seu processo produtivo e indicar os equipamentos mais adequados à sua realidade.
📩 Fale conosco pelo site
Envie sua mensagem pelo formulário e receba atendimento técnico especializado.
👉 Acessar formulário de contato
💬 Atendimento direto via WhatsApp
Converse diretamente com nossa equipe e tire dúvidas técnicas sobre equipamentos, aplicações e projetos sob medida.
👉 Chamar no WhatsApp
📞 Atendimento por telefone
Prefere falar diretamente? Ligue para a SIMETRIA e fale com nosso time comercial e técnico.
👉 Telefone: (37) 3232-5007
Comentários (0)
Busca
Mais acessadas
-

Absorção de Marinada Industrial: como aumentar o rendimento
28/06/2026Saiba por que o teto do rendimento é definido pela carne, não pela receita. Veja como aumentar a absorção...
-

Tumbleamento de Carnes: absorção de salmoura e rendimento
26/06/2026Entenda como o vácuo, a rotação e os ciclos de descanso no tumbleamento de carnes definem maciez, fatiabilidade...
-

Quebrador de Blocos de Carne Congelada Industrial
07/04/2026Quebrador de blocos de carne congelada industrial: aumente produtividade, reduza riscos e elimine gargalos...